Zwei Lieferanten können dasselbe Fläschchen, denselben Verschluss und denselben Karton anbieten und Produkte liefern, die sich nicht ähneln. Der Unterschied liegt fast immer in der Veredelung: welcher Prozess verwendet wurde, in welcher Reihenfolge und mit welcher Toleranz.
Die Veredelung ist auch der Teil eines Briefings, der am häufigsten als Referenz geschrieben wird – „wie dieses Muster“ – anstatt als Spezifikation. Referenzen sind schwer zu übertragen. Ein im Juli an einen Lieferanten gesendetes Muster, das im November reproduziert wird, wird abweichen, es sei denn, der Prozess und seine Akzeptanzkriterien sind schriftlich festgehalten.
Schnelle Antwort: Passen Sie die Veredelung zuerst an das Substrat an: Galvanisieren und Sandstrahlen gehören zu Metall und beschichtbarem Kunststoff; Heißprägeverfahren, Siebdruck und Mattierung gehören zu Glas; Prägungen werden im Werkzeug geformt und eignen sich daher für geformte Teile. Geben Sie dann die Veredelung pro Zone an, da der Rand eines Verschlusses und die Schulter einer Flasche sich in völlig unterschiedlichen Raten abnutzen.
Warum die Veredelung zuletzt spezifiziert wird und zuerst scheitert
Die Veredelung sitzt am Ende der Produktionskette, sodass sie das letzte ist, was eingeplant wird, und das erste, was komprimiert wird, wenn sich das Launchdatum verschiebt. Drei strukturelle Probleme folgen:
- Drift. Die Chemie des Galvanisierungsbades, die Charge der Folie und die Glasoberfläche verändern sich während eines Produktionslaufs. Ohne ein schriftliches Ziel ist die Abweichung unsichtbar, bis die Fertigwaren nebeneinander verglichen werden.
- Reihenfolgenabhängigkeit. Mattierung gefolgt von Druck ergibt ein anderes Ergebnis als Druck gefolgt von Mattierung. Wenn die Reihenfolge nicht spezifiziert ist, wählen zwei Fabriken unterschiedlich.
- Abnutzungszonen. Eine Veredelung, die als Durchschnitt über das gesamte Teil spezifiziert ist, verbirgt die Tatsache, dass zwei kleine Bereiche den Großteil der Abrasion aufnehmen.
Die Lösung ist prozedural und nicht technisch: Nennen Sie den Prozess, nennen Sie die Reihenfolge und nennen Sie die Zonen.
Die sechs Veredelungswege
| Prozess | Typische Substrate | Was es liefert | Darauf achten |
|---|---|---|---|
| Galvanisieren | Zinklegierungsverschlüsse, beschichtbare Kunststoffe | Spiegel- oder satinierte Metalloberfläche mit echtem Reflexionsvermögen | Drift der Badchemie; Randaufbau; Abnutzung an Kontaktpunkten |
| Sandstrahlen | Metallverschlüsse, einige Kunststoffe | Matte, blendfreie Oberfläche, die Fingerabdrücke widersteht | Kornkonstanz über Chargen hinweg; Maskierung von Bereichen, die glänzend bleiben sollen |
| Heißprägeverfahren | Glas, Kunststoff, Karton | Metallische oder farbige Folie, normalerweise für ein Logo | Folienhaftung auf gebogenen oder matten Oberflächen; Registrierung |
| Siebdruck | Glas, Kunststoff, Kristall | Flache Farbe, feine Linienführung, mehrere Farben in Durchgängen | Farbregistrierung zwischen den Durchgängen; Opazität auf dunklem Glas |
| Mattierung | Glasflaschen und -gläser | Translucenter matte Effekt, der den Inhalt mildert | Tiefenkontrolle; Wechselwirkung mit anschließend aufgetragenem Druck |
| Prägung | Geformte Verschlüsse und Kunststoffteile | Reliefdetail, das im Werkzeug geformt wird | Werkzeugkosten; Entwurfwinkel; Detailverlust im sehr kleinen Maßstab |
Glas: Mattierung, Druck und das Nahtproblem
Glasparfümflaschen und Cremetiegel werden normalerweise mit einem von drei Oberflächenwegen spezifiziert: klar, matt oder beschichtet. Mattierung ist die am häufigsten angeforderte und am häufigsten falsch spezifizierte, da „matt“ eine Familie von Oberflächen beschreibt und nicht eine einzige.
Drei Kontrollen entscheiden über das Ergebnis:
- Tiefe der matten Schicht. Eine flache Mattierung erscheint als Dunst über klarem Glas; eine tiefe Mattierung erscheint als solide matte Oberfläche. Unter einem hellen Einzelhandelslicht sehen die beiden aus wie unterschiedliche Produkte.
- Einheitlichkeit um den Körper. Glas ist keine einheitliche Oberfläche. Formnähte, Dickevariationen und die Basiswölbung nehmen die Mattierung unterschiedlich auf.
- Wechselwirkung mit Druck und Heißprägeverfahren. Eine matte Oberfläche hat mehr Grip und mehr Oberfläche als klares Glas, sodass Tinte und Folie sich unterschiedlich verhalten. Mattierung nach dem Druck ist ein anderes Produkt als Druck nach der Mattierung.
Für Flaschen mit ätherischen Ölen und Cremetiegel gilt dieselbe Logik mit einer anderen Einschränkung: Die Inhalte sind oft opak oder stark gefärbt, sodass die Glasoberfläche weniger Arbeit leistet und der Verschluss mehr. In diesen Projekten ist es normalerweise effizienter, das Budget für die Veredelung auf den Verschluss zu verwenden und das Glas einfach zu halten.
Metall- und Kunststoffverschlüsse: Beschichtung versus sprühfrei
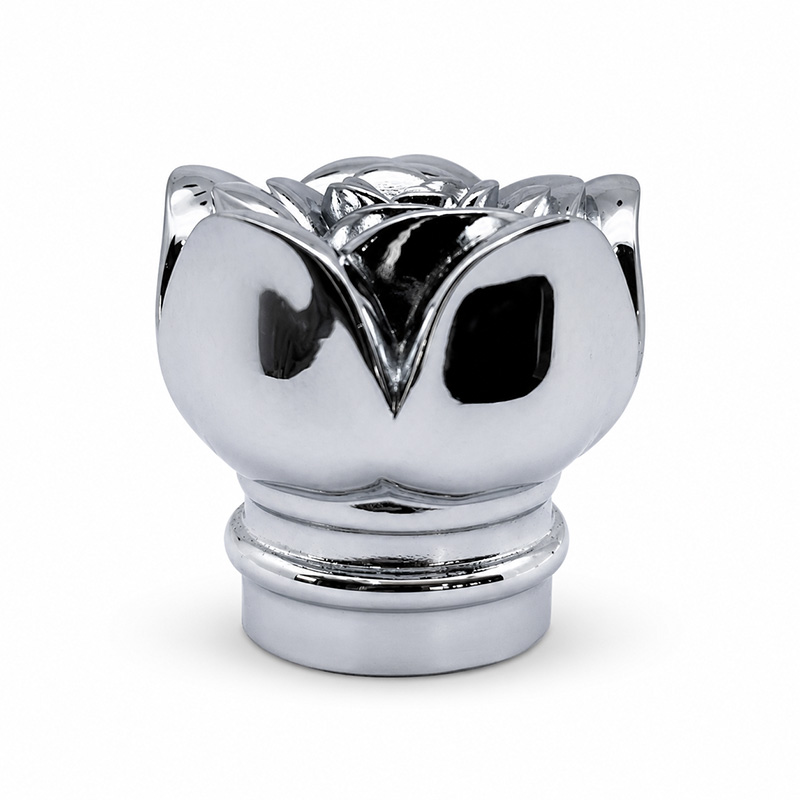
Bei Verschlüssen besteht die Wahl zunehmend zwischen einer beschichteten Oberfläche und einer ohne konventionelles Sprühen produzierten Oberfläche. Die beiden Wege sind in der Anwendung nicht gleichwertig.
| Überlegung | Galvanisierte Oberfläche | Sprühfreie geformte Oberfläche |
|---|---|---|
| Erscheinungsbild | Echte metallische Reflexion; tiefer Spiegel möglich | Metallisches Aussehen mit kontrolliertem Glanz und Verlauf |
| Struktur | Beschichtung sitzt auf dem Substrat; kann an scharfen Kanten blasen oder abblättern | Nahtlose integrierte Struktur; keine aufgebrachte Schicht, die delaminieren kann |
| Abnutzungsverhalten | Durchscheuern am Rand und an den Schultern bei wiederholtem Handling | Abnutzungsbeständigkeit kommt vom Material und der Werkzeugoberfläche |
| Gewicht | Eignet sich für Zinklegierungen, die von Natur aus schwer sind | Hält das leichte Profil von Kunststoff |
| Prozessschritte | Benötigt eine Galvanisierungsanlage plus Maskierung | Veredelung in die Formgebung integriert – weniger Übergabeschritte |
Der sprühfreie Weg existiert aus einem bestimmten Grund: Konventionelles Sprühen auf einem geformten Verschluss fügt eine aufgebrachte Schicht hinzu, und aufgebrachte Schichten versagen an den Kanten. Die Integration der Veredelung in die Formgebung beseitigt diesen Fehlermodus und entfernt gleichzeitig einen Prozessübergang.
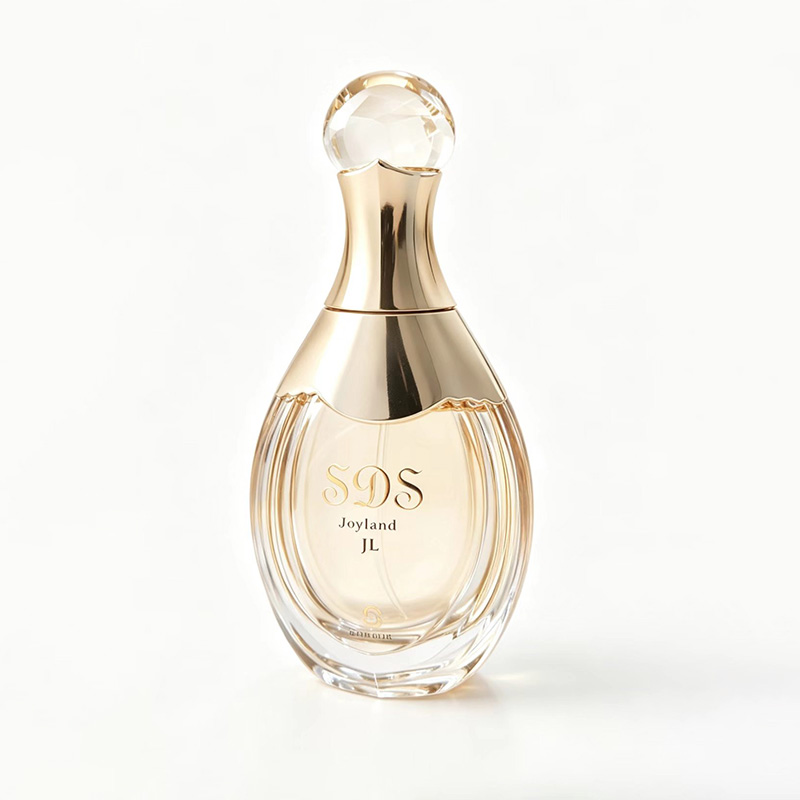
Sandstrahlen ist als Veredelungsschritt auf beiden Wegen in Betracht zu ziehen, da eine matte Oberfläche Handhabungsmarken besser verbirgt als eine spiegelnde Oberfläche. Bei einem Verschluss, der mehrfach geöffnet wird, sieht der matte Weg oft nach einem Jahr Nutzung neuer aus als der spiegelnde Weg nach einem Monat.
Kristall- und Aromaprodukte
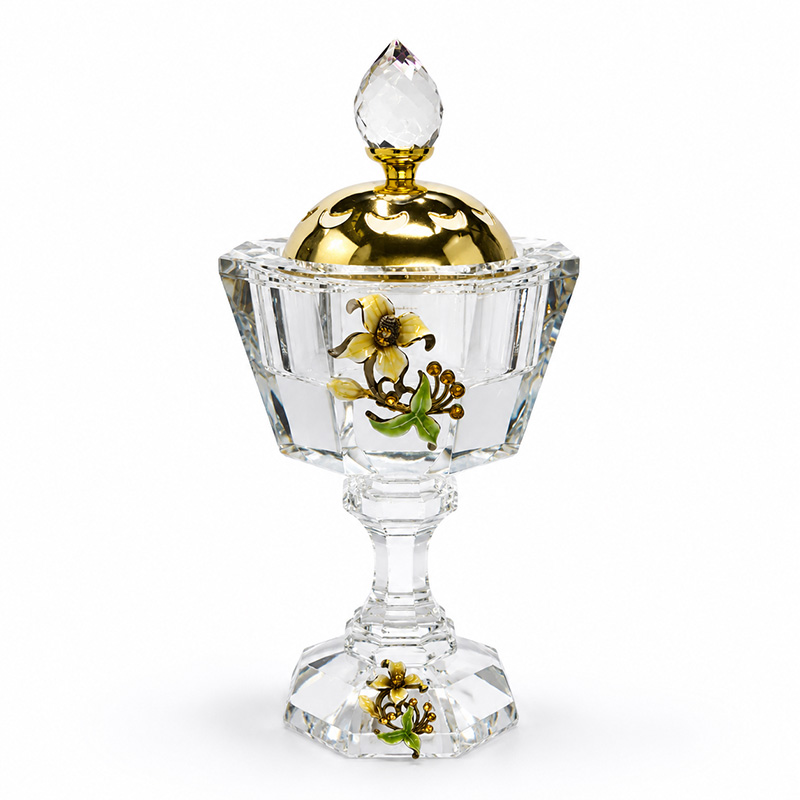
Kristallräuchergefäße und Aromalagerbehälter führen ein viertes Substrat ein. Kristall wird wegen seiner Lichtdurchlässigkeit und inneren Struktur geschätzt, sodass das Veredelungsprinzip umgekehrt wird: Auf Glas verbirgt die Veredelung oft, auf Kristall sollte sie offenbaren.
Zwei praktische Hinweise:
- Halten Sie die optischen Oberflächen frei von Dekoration. Jeder Druck oder jede Folie, die über den Lichtweg gelegt wird, reduziert die Transmission, für die das Material ausgewählt wurde.
- Konzentrieren Sie Details dort, wo das Licht austritt. Gravuren oder Reliefs um die lichtemittierende Zone erzeugen Tiefe; dasselbe Detail auf einem opaken Bereich ist einfach Textur.
Da diese Artikel häufig in Geschenksets zusammen mit einer Parfümflasche verkauft werden, ist die Farbabstimmung über verschiedene Substrate hier wichtiger als irgendwo sonst in einer Duftreihe.
Veredelungen auf einem Produkt kombinieren
Die meisten Premium-Duftverpackungen kombinieren mindestens zwei Veredelungen: Eine matte Flasche mit einem heißgeprägten Logo und einem beschichteten Verschluss ist eine Standardkonfiguration. Drei Regeln verhindern, dass Kombinationen schiefgehen:
- Bestimmen Sie die Reihenfolge vor dem Muster. Die Tiefe der Mattierung verändert die Haftung der Tinte; die Beschichtung verändert die Ebenheit, auf der die Folienregistrierung beruht.
- Schützen Sie die Kontaktzonen. Identifizieren Sie, wo das Teil berührt wird und wo es andere Teile berührt, und geben Sie dann speziell die Abriebfestigkeit für diese Bereiche an.
- Entwickeln Sie Farben gemeinsam. Das gleiche nominale Gold erscheint unterschiedlich auf galvanisiertem Metall, bedrucktem Kunststoff, heißgeprägter Folie und unbehandeltem Kristall. Wenn das Set übereinstimmen muss, müssen die Veredelungen als Set getestet werden.
Eine Veredelungsspezifikation schreiben
Eine Veredelungsspezifikation, die die Produktion übersteht, enthält sechs Zeilen:
| Zeile | Was anzugeben ist | Warum es wichtig ist |
|---|---|---|
| Prozess | Der benannte Prozess, nicht ein Referenzbild | Zwei Fabriken interpretieren ein Bild unterschiedlich |
| Substrat | Genaues Material und, für Glas, die Form | Der gleiche Prozess verhält sich unterschiedlich auf verschiedenen Substraten |
| Reihenfolge | Reihenfolge aller Veredelungsschritte | Die Reihenfolge verändert das Ergebnis bei kombinierten Veredelungen |
| Zonen | Welche Bereiche welche Veredelung erhalten und welche unberührt bleiben | Handhabungs- und Kontaktzonen benötigen unterschiedliche Behandlungen |
| Akzeptanzkriterien | Glanz, Farbziel und Abriebanforderung pro Zone | Verwandelt „sieht gut aus“ in ein Bestehen oder Nichtbestehen |
| Musterreferenz | Ein unterzeichnetes und datiertes Mastermuster | Verankert das Ziel über einen langen Produktionslauf |
Das Mastermuster ist das nützlichste Dokument im Paket. Alles andere beschreibt die Absicht; das Mastermuster klärt Streitigkeiten.
Wie SUNDIS die Veredelung kontrolliert
SUNDIS führt die Veredelung über Glas, Kristall, Zinklegierung und Kunststoff unter einem Dach durch, was ein abgestimmtes Set praktisch macht, anstatt eine Koordinationsübung. Die verfügbaren Prozesse umfassen Verbundspritzguss, Galvanisierung, Heißprägeverfahren, Siebdruck, Prägung und Mattierung sowie sprühfreie Oberflächenbehandlung und Sandstrahlen auf Verschlüssen.
Die Qualitätskontrolle erfolgt als vollständiges Prozessgate: Auswahl der Rohmaterialien, Produktionsüberwachung und Inspektion der Fertigwaren. Für die Veredelung speziell ist der Wert des Prozessgate, dass ein Galvanisierungsbad oder eine Mattierungstiefe, die außerhalb des Bereichs driftet, erfasst wird, während die Charge noch korrigiert werden kann, anstatt nachdem die Teile dekoriert und verpackt sind.
Da Design, Muster, Formgebung, Veredelung und Montage in einer Produktionskette sitzen, kann eine Marke eine Flasche, einen Verschluss und ein Kristallobjekt als ein Veredelungsset genehmigen. Das beseitigt die häufigste Quelle für Nacharbeiten in der späten Phase bei Duftverpackungen: drei Teile, drei Lieferanten, drei Farbziele.
Häufig gestellte Fragen
Welcher Veredelungsprozess bietet das haltbarste metallische Aussehen auf einem Verschluss?
Es hängt vom Fehlermodus ab, gegen den Sie sich schützen möchten. Galvanisieren bietet die wahrhaftigste Reflexion, kann jedoch am Rand bei wiederholtem Handling durchscheuern. Eine sprühfreie geformte Oberfläche tauscht etwas Reflexion gegen eine nahtlose Struktur ohne aufgebrachte Schicht, die delaminieren kann. Bei Verschlüssen, die häufig geöffnet werden, bevorzugt die Haltbarkeit normalerweise den integrierten Weg.
Kann Heißprägeverfahren auf einer matten Glasflasche angewendet werden?
Ja, aber die Tiefe der Mattierung muss zuerst festgelegt werden, da eine matte Oberfläche mehr Grip und mehr Oberfläche als klares Glas hat, sodass sowohl die Haftung der Folie als auch das visuelle Ergebnis sich ändern. Die Sequenzierung – zuerst mattieren, dann Folie oder zuerst Folie, dann mattieren – ergibt unterschiedliche Produkte, daher muss dies spezifiziert werden, anstatt dem Dekorateur überlassen zu werden.
Reduziert Mattierung den sichtbaren Füllstand?
Es verändert, wie die Inhalte wahrgenommen werden, nicht den tatsächlichen Füllstand. Ein mattierter Körper streut die Formel dahinter, was oft eine helle Flüssigkeit weicher und eine gefärbte Flüssigkeit gleichmäßiger erscheinen lässt. Wenn die Sichtbarkeit des Füllstands am Verkaufsort wichtig ist, sollte dies an einem matten Muster und nicht an einem klaren überprüft werden.
Warum passen die gleichen Goldfarben nicht über eine Flasche, einen Verschluss und ein Kristallobjekt?
Weil vier verschiedene Veredelungswege beteiligt sind: galvanisiertes Metall, bedruckter oder beschichteter Kunststoff, heißgeprägte Folie und unbehandeltes Kristall. Jeder verändert die gleiche nominale Farbe unterschiedlich. Um ein Set abzustimmen, müssen alle Veredelungen gemeinsam in einem Entwicklungszyklus getestet werden.
Was ist sprühfreie Oberflächenbehandlung?
Es ist ein Veredelungsweg, bei dem das Erscheinungsbild eines geformten Teils – metallisches Aussehen, Glanzgrad, Farbintegration – durch integrierten Verbundspritzguss und spezialisierte Oberflächenveredelung anstelle von konventionellem Sprühen erzeugt wird. Der praktische Vorteil ist ein nahtloses Teil ohne aufgebrachte Beschichtung, die an den Kanten abnutzen, blasen oder abblättern kann.
Wie sollte die Abriebfestigkeit spezifiziert werden?
Pro Zone, nicht als Durchschnitt über das Teil. Identifizieren Sie, wo das Produkt gehandhabt wird und wo es mit anderen Komponenten in Kontakt kommt, und setzen Sie dann die Abriebanforderung für diese Bereiche fest. Ein Teil mit hervorragender durchschnittlicher Veredelung und einem schwachen Rand sieht in der Hand des Kunden dennoch abgenutzt aus.