Dois fornecedores podem cotar a mesma garrafa, a mesma tampa e a mesma caixa, e entregar produtos que não se parecem entre si. A diferença é quase sempre o acabamento: qual processo foi utilizado, em que ordem e com que tolerância.
O acabamento também é a parte de um briefing que é mais frequentemente escrita como uma referência — “como esta amostra” — em vez de como uma especificação. Referências viajam mal. Uma amostra enviada a um fornecedor em julho, reproduzida em novembro, irá se desviar, a menos que o processo e seus critérios de aceitação estejam documentados.
Resposta rápida: Combine o acabamento com o substrato primeiro: eletrodeposição e jateamento de areia pertencem ao metal e ao plástico eletroformável; estampagem a quente, impressão em seda e fosqueamento pertencem ao vidro; o relevo é formado na ferramenta e, portanto, se adapta a peças moldadas. Em seguida, especifique o acabamento por zona, pois a borda de uma tampa e o ombro de uma garrafa se desgastam em taxas completamente diferentes.
Por que o acabamento é especificado por último e falha primeiro
O acabamento está no final da cadeia de fabricação, portanto, é a última coisa agendada e a primeira a ser comprimida quando a data de lançamento muda. Três problemas estruturais seguem:
- Desvio. A química do banho de revestimento, o lote de folha e a superfície do vidro mudam ao longo de uma produção. Sem um alvo escrito, a mudança é invisível até que os produtos acabados sejam comparados lado a lado.
- Dependência da ordem. Fosqueamento seguido de impressão dá um resultado diferente de impressão seguido de fosqueamento. Se a sequência não for especificada, duas fábricas escolherão de maneira diferente.
- Zonas de desgaste. Um acabamento especificado como uma média sobre toda a peça oculta o fato de que duas pequenas áreas suportam a maior parte da abrasão.
A solução é procedural em vez de técnica: nomeie o processo, nomeie a sequência e nomeie as zonas.
As seis rotas de acabamento
| Processo | Substratos típicos | O que entrega | Cuidado com |
|---|---|---|---|
| Eletrodeposição | Tampas de liga de zinco, plásticos eletroformáveis | Superfície metálica espelhada ou acetinada com verdadeira refletividade | Desvio da química do banho; acúmulo nas bordas; desgaste em pontos de contato |
| Jateamento de areia | Tampas de metal, alguns plásticos | Superfície fosca e de baixo brilho que resiste a impressões digitais | Consistência do grão entre lotes; mascaramento de áreas para permanecerem brilhantes |
| Estampagem a quente | Vidro, plástico, papelão | Folha metálica ou colorida, geralmente para um logotipo | Aderência da folha em superfícies curvas ou foscas; registro |
| Impressão em seda | Vidro, plástico, cristal | Cor sólida, linhas finas, múltiplas cores em passagens | Registro de cor entre passagens; opacidade em vidro escuro |
| Fosqueamento | Garrafas e potes de vidro | Efeito fosco translúcido que suaviza o conteúdo | Controle de profundidade; interação com qualquer impressão aplicada posteriormente |
| Relevo | Tampas moldadas e peças plásticas | Detalhe em relevo formado na ferramenta | Custo da ferramenta; ângulos de desvio; perda de detalhe em escala muito pequena |
Vidro: fosqueamento, impressão e o problema da costura
Garrafas de perfume e potes de creme de vidro são geralmente especificados com uma das três rotas de superfície: clara, fosca ou revestida. O fosqueamento é o mais solicitado e o mais mal especificado, porque “fosqueado” descreve uma família de superfícies em vez de uma única.
Três controles decidem o resultado:
- Profundidade da camada fosca. Um fosqueamento raso aparece como uma névoa sobre vidro claro; um fosqueamento profundo aparece como uma superfície fosca sólida. Sob uma luz de varejo brilhante, os dois parecem produtos diferentes.
- Uniformidade ao redor do corpo. O vidro não é uma superfície uniforme. Costuras de molde, variação de espessura e a curva da base reagem de maneira diferente ao fosqueamento.
- Interação com impressão e estampagem a quente. Uma superfície fosca tem mais aderência e mais área de superfície do que vidro claro, então a tinta e a folha se comportam de maneira diferente. Fosqueamento após impressão é um produto diferente de impressão após fosqueamento.
Para frascos de óleo essencial e potes de creme, a mesma lógica se aplica com uma restrição diferente: os conteúdos são frequentemente opacos ou altamente coloridos, então a superfície do vidro faz menos trabalho e a tampa faz mais. Nesses projetos, geralmente é mais eficiente gastar o orçamento de acabamento na tampa e manter o vidro simples.
Tampas de metal e plástico: revestimento versus sem spray
Nas tampas, a escolha é cada vez mais entre uma superfície revestida e uma superfície produzida sem pulverização convencional. As duas rotas não são equivalentes em uso.
| Consideração | Acabamento eletrodeposto | Acabamento moldado sem spray |
|---|---|---|
| Aparência | Reflexão metálica verdadeira; espelho profundo possível | Aparência metálica com brilho e gradiente controlados |
| Estrutura | Revestimento fica sobre o substrato; pode formar bolhas ou descascar nas bordas afiadas | Estrutura integrada sem costura; nenhuma camada aplicada para delaminar |
| Comportamento de desgaste | Desgaste nas bordas e ombros após manuseio repetido | A resistência ao desgaste vem do material e da superfície da ferramenta |
| Peso | Se adapta à liga de zinco, que é pesada por natureza | Mantém o perfil leve do plástico |
| Etapas do processo | Requer linha de revestimento mais mascaramento | Acabamento integrado na moldagem — menos etapas de transferência |
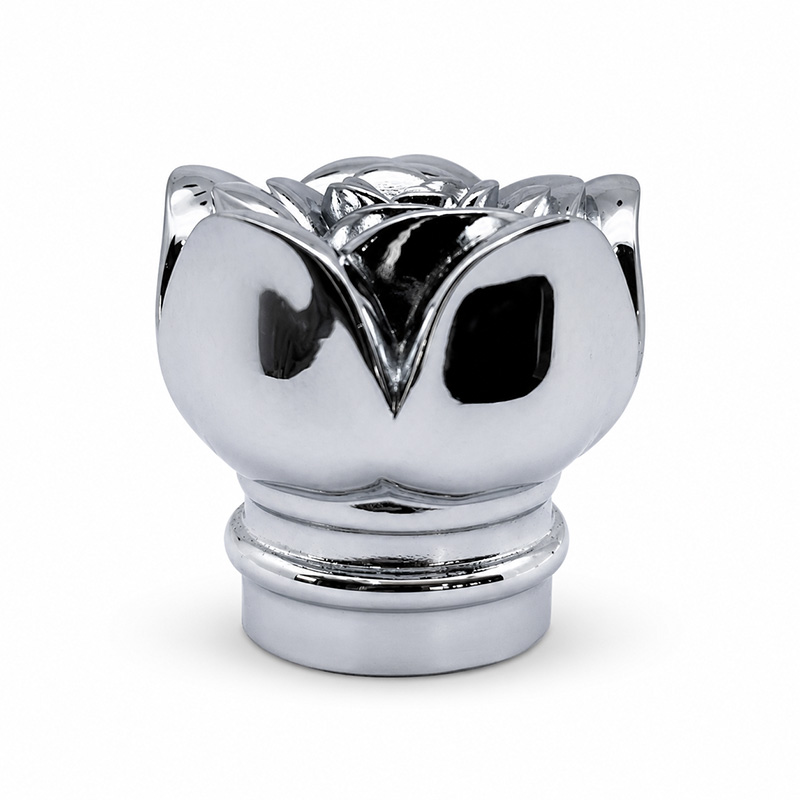
A rota sem spray existe por um motivo específico: a pulverização convencional em uma tampa moldada adiciona uma camada aplicada, e camadas aplicadas falham nas bordas. Integrar o acabamento na moldagem remove esse modo de falha e elimina uma transferência de processo ao mesmo tempo.
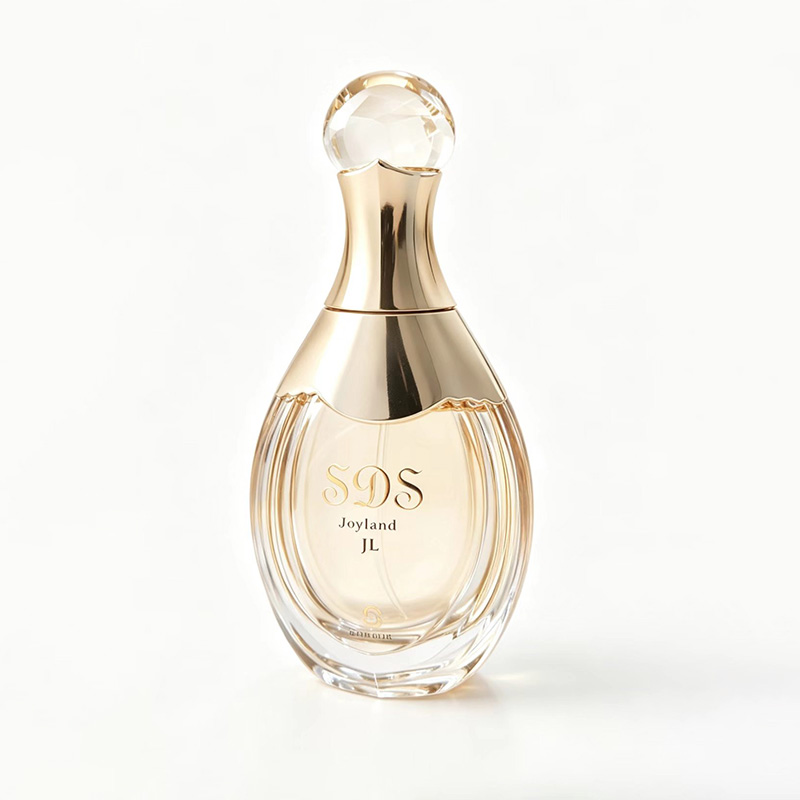
O jateamento de areia vale a pena considerar como uma etapa de acabamento em qualquer uma das rotas, porque uma superfície fosca esconde marcas de manuseio melhor do que uma superfície espelhada. Em uma tampa que será aberta repetidamente, a rota fosca muitas vezes parece mais nova após um ano de uso do que a rota espelhada após um mês.
Cristal e produtos de aroma
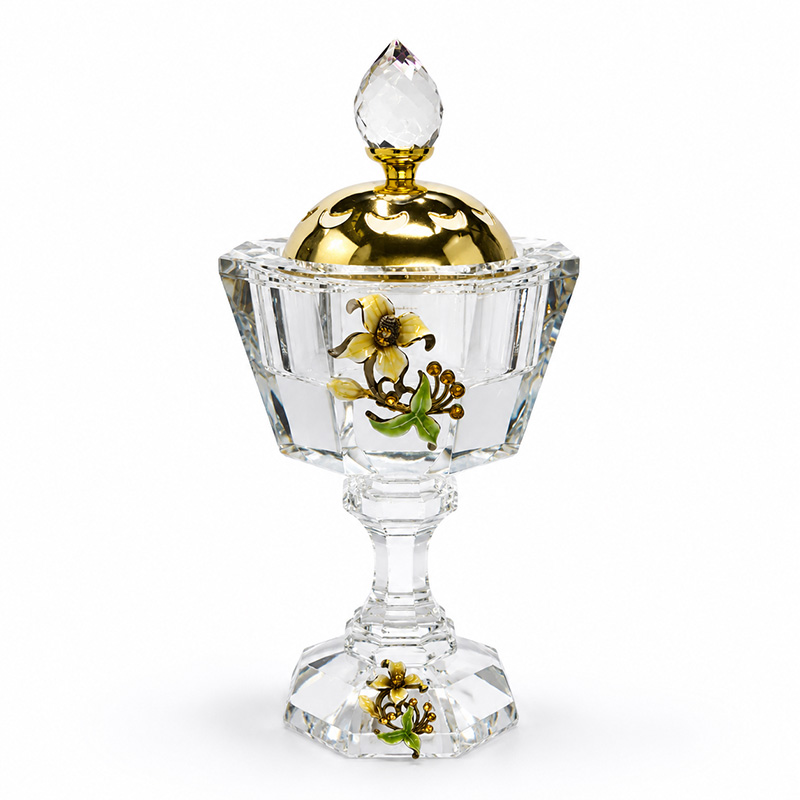
Incensários de cristal e recipientes de armazenamento de aroma introduzem um quarto substrato. O cristal é valorizado pela transmissão de luz e estrutura interna, então o princípio de acabamento se inverte: no vidro, o acabamento muitas vezes oculta, no cristal deve revelar.
Duas notas práticas:
- Mantenha as superfícies ópticas livres de decoração. Qualquer impressão ou folha colocada sobre o caminho da luz reduz a transmissão para a qual o material foi escolhido.
- Concentre detalhes onde a luz sai. Gravação ou relevo ao redor da zona de emissão de luz produz profundidade; o mesmo detalhe em uma área opaca é simplesmente textura.
Como esses itens são frequentemente vendidos em conjuntos de presente ao lado de uma garrafa de perfume, a correspondência de cores entre substratos descrita abaixo importa mais aqui do que em qualquer outro lugar em uma linha de fragrâncias.
Combinando acabamentos em um produto
A maioria dos pacotes de fragrâncias premium combina pelo menos dois acabamentos: uma garrafa fosqueada com um logotipo estampado a quente e uma tampa revestida é uma configuração padrão. Três regras evitam que as combinações dêem errado:
- Decida a ordem antes da amostra. A profundidade do fosqueamento altera a aderência da tinta; o revestimento altera a planicidade da qual o registro da folha depende.
- Proteja as zonas de contato. Identifique onde a peça é tocada e onde toca outras partes, então especifique resistência à abrasão para essas áreas especificamente.
- Desenvolva cores juntas. O mesmo ouro nominal aparece diferente em metal eletrodeposto, plástico impresso ou revestido, folha estampada a quente e cristal não revestido. Se o conjunto deve combinar, os acabamentos precisam ser amostrados como um conjunto.
Escrevendo uma especificação de acabamento
Uma especificação de acabamento que sobrevive à produção contém seis linhas:
| Linha | O que declarar | Por que isso importa |
|---|---|---|
| Processo | O processo nomeado, não uma imagem de referência | Duas fábricas interpretam uma imagem de maneira diferente |
| Substrato | Material exato e, para vidro, o molde | O mesmo processo se comporta de maneira diferente em diferentes substratos |
| Sequência | Ordem de todas as etapas de acabamento | A ordem altera o resultado em acabamentos combinados |
| Zonas | Quais áreas recebem qual acabamento, e quais permanecem nuas | Zonas de manuseio e contato precisam de tratamento diferente |
| Criterios de aceitação | Brilho, alvo de cor e requisito de abrasão por zona | Transforma “parece certo” em um passe ou falha |
| Referência de amostra | Uma amostra mestre assinada e datada | Âncora o alvo ao longo de uma longa corrida de produção |
A amostra mestre é o documento mais útil no pacote. Tudo o mais descreve a intenção; a amostra mestre resolve disputas.
Como a SUNDIS controla o acabamento
A SUNDIS realiza acabamentos em vidro, cristal, liga de zinco e plástico sob um único teto, o que torna um conjunto combinado prático em vez de um exercício de coordenação. Os processos disponíveis incluem moldagem por injeção composta, eletrodeposição, estampagem a quente, impressão em seda, relevo e fosqueamento, além de tratamento de superfície sem spray e jateamento de areia em tampas.
O controle de qualidade funciona como um portão de processo completo: seleção de matéria-prima, produção em processo e inspeção de produtos acabados. Para acabamentos especificamente, o valor do portão em processo é que um banho de revestimento ou uma profundidade de fosqueamento que se desvia do intervalo é detectada enquanto o lote ainda pode ser corrigido, em vez de depois que as peças são decoradas e embaladas.
Como design, amostragem, moldagem, acabamento e montagem estão em uma única cadeia de produção, uma marca pode aprovar uma garrafa, uma tampa e um item de cristal como um único conjunto de acabamento. Isso remove a fonte mais comum de retrabalho em estágio tardio na embalagem de fragrâncias: três partes, três fornecedores, três alvos de cor.
Perguntas frequentes
Qual processo de acabamento proporciona o visual metálico mais durável em uma tampa?
Depende do modo de falha que você está protegendo. A eletrodeposição oferece a reflexão mais verdadeira, mas pode desgastar na borda sob manuseio repetido. Um acabamento moldado sem spray troca um pouco de refletividade por uma estrutura sem costura, sem camada aplicada para delaminar. Para tampas que serão abertas muitas vezes, a durabilidade geralmente favorece a rota integrada.
É possível aplicar estampagem a quente sobre uma garrafa de vidro fosqueada?
Sim, mas a profundidade do fosqueamento deve ser fixada primeiro, porque uma superfície fosca tem mais aderência e mais área de superfície do que vidro claro, então a aderência da folha e o resultado visual mudam. A sequência — fosqueamento depois folha, ou folha depois fosqueamento — produz produtos diferentes, então deve ser especificada em vez de deixada para o decorador.
O fosqueamento reduz o nível de preenchimento visível?
Muda como os conteúdos são percebidos, não o preenchimento real. Um corpo fosqueado difunde a fórmula atrás dele, o que muitas vezes faz um líquido pálido parecer mais suave e um líquido colorido parecer mais uniforme. Se a visibilidade do nível de preenchimento importa no ponto de venda, isso deve ser verificado em uma amostra fosqueada em vez de uma clara.
Por que as mesmas cores de ouro não combinam em uma garrafa, uma tampa e um item de cristal?
Porque quatro rotas de acabamento diferentes estão envolvidas: metal eletrodeposto, plástico impresso ou revestido, folha estampada a quente e cristal não revestido. Cada uma altera a mesma cor nominal de maneira diferente. Para combinar um conjunto, todos os acabamentos devem ser amostrados juntos em um ciclo de desenvolvimento.
O que é tratamento de superfície sem spray?
É uma rota de acabamento onde a aparência de uma peça moldada — aparência metálica, nível de brilho, integração de cor — é produzida através de moldagem por injeção composta integrada e acabamento de superfície especializado em vez de pulverização convencional. O benefício prático é uma peça sem costura, sem revestimento aplicado que possa desgastar, formar bolhas ou descascar nas bordas.
Como a resistência à abrasão deve ser especificada?
Por zona, não como uma média ao longo da peça. Identifique onde o produto é manuseado e onde ele entra em contato com outros componentes, então defina o requisito de abrasão para essas áreas. Uma peça com acabamento médio excelente e uma borda fraca ainda parecerá desgastada na mão do cliente.